Se você está buscando aço inoxidável para aplicações de soldagem — como trocadores de calor, peças de fornos, sistemas de exaustão ou equipamentos petroquímicos — provavelmente já se deparou com a escolha entre o aço inoxidável 410 e o 410S. A diferença é mais importante do que a maioria dos fornecedores costuma dizer.
O aço 410 é uma liga martensítica que endurece na zona afetada pelo calor da solda, exigindo pré-aquecimento e recozimento pós-soldagem para evitar trincas. Já o aço 410S é uma liga ferrítica que permanece macia e dúctil durante todo o ciclo térmico de soldagem , sendo a escolha ideal quando a soldabilidade é a prioridade.
Este guia abrange tudo o que um comprador ou engenheiro de fabricação precisa saber sobre a soldagem do aço 410S: seleção do metal de adição, requisitos de pré-aquecimento, tratamento pós-soldagem, prevenção de defeitos e como se compara à soldagem do aço 410. Se você precisa de material 410S para o seu projeto, solicite um orçamento à Huaxiao Metal — fornecemos bobinas laminadas a frio, bobinas laminadas a quente, chapas e placas de aço 410S com documentação completa de Certificado de Tipo de Material (MTC).
Por que o aço 410S é a alternativa soldável ao aço 410?
A diferença do carbono que muda tudo
A diferença mais importante entre o 410 e o 410S é o teor de carbono:
| Grade | Carbono (máx.) | Microestrutura | Endurecido |
|---|---|---|---|
| 410 | 0.08-0.15% | Martensítico | Sim — HRC 40-50 após a têmpera |
| 410S | ≤0.08% | Ferrítico | Não — permanece macio |
Ao soldar o aço 410, a zona termicamente afetada (ZTA) aquece acima da temperatura crítica e, em seguida, resfria rapidamente. O alto teor de carbono faz com que a ZTA se transforme em martensita dura e quebradiça. Sem pré-aquecimento e recozimento pós-soldagem, essa martensita trinca — às vezes imediatamente, às vezes semanas depois, em serviço.
O aço 410S evita isso completamente. Seu baixo teor de carbono suprime a formação de martensita, de modo que a ZTA (Zona Termicamente Afetada) permanece ferrítica e dúctil. É por isso que o 410S é classificado como UNS S41008 pela norma ASTM A240 como um aço inoxidável ferrítico não temperável — e não como um “martensítico de baixo carbono”, como algumas fontes afirmam incorretamente. Para uma comparação mais detalhada, consulte nosso guia sobre aços inoxidáveis 410 e 410S.
Ferrítico vs. Martensítico: O que isso significa na soldagem
| Propriedade | 410S (Ferrítico) | 410 (martensítico) |
|---|---|---|
| ZTA após soldagem | Ferrita macia e dúctil | martensita dura e quebradiça |
| Risco de rachadura | Baixo | Alta temperatura sem pré-aquecimento |
| Pré-aquecimento necessário | Geralmente não (opcional: 150-200°C para seções espessas) | Sim, 250-350°C obrigatório |
| Recozimento pós-soldagem | Não é necessária | Necessário (700-750°C) |
| Metal de preenchimento | AWS E/ER 309L ou 430 | AWS E/ER 410 ou ERNiCr-3 |
Esta tabela mostra por que o aço 410S economiza tempo e custos de fabricação. Sem necessidade de pré-aquecimento. Sem ciclo de forno pós-soldagem. Sem surpresas desagradáveis com trincas tardias. Para estruturas soldadas, o 410S é simplesmente a melhor escolha.
Propriedades de soldagem do aço 410S em resumo
| Parâmetro | Recomendação |
|---|---|
| Classificação de soldabilidade | Bom a excelente |
| Preaquecer | Não é necessário para juntas com espessura ≤3mm; 150-200°C para juntas com espessura >3mm ou juntas com restrição. |
| Temperatura entre passes | Manter abaixo de 150°C |
| Preenchimento recomendado | AWS E/ER 309L (mais comum), E/ER 430 (química correspondente) |
| Gás de proteção (GTAW/GMAW) | 98% Ar + 2% O₂ ou Ar puro |
| Tratamento térmico pós-soldagem | Alívio de tensão opcional a 700-750°C |
| Risco de sensibilização | Baixa temperatura (mas evite exposição prolongada entre 450 e 850 °C). |
| risco de crescimento de grãos | Moderado — mantenha a entrada de calor baixa |
Métodos de soldagem para aço inoxidável 410S
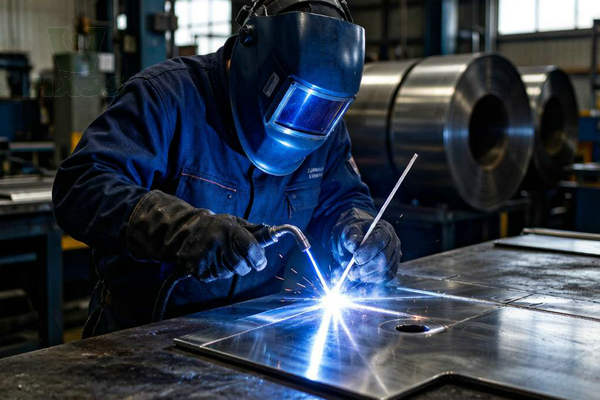
GTAW (TIG) — Recomendado para Root Pass
A soldagem TIG oferece o melhor controle sobre a entrada de calor e produz passes de raiz limpos e de alta qualidade. Utilize um eletrodo de tungstênio com 2% de tório, gás de proteção composto por 98% de Ar + 2% de O₂ e arame de solda ER309L (1.6 mm ou 2.4 mm de diâmetro). Mantenha o comprimento do arco curto e a velocidade de deslocamento constante. A soldagem TIG é ideal para chapas finas de aço 410S (0.5-3 mm), comumente utilizadas na fabricação de trocadores de calor.
GMAW (MIG) — Preenchimento de Alta Produtividade
Para seções mais espessas e soldagem de produção, a soldagem MIG oferece taxas de deposição mais elevadas. Utilize transferência por curto-circuito ou por pulso com arame ER309L (0.8 mm ou 1.0 mm). Ajuste a velocidade de alimentação do arame para manter uma baixa entrada de calor — o objetivo é a penetração completa sem crescimento excessivo de grãos na ZTA (Zona Termicamente Afetada).
SMAW — Reparos em Campo
Para reparos no local onde a proteção com gás é impraticável, a soldagem a arco metálico protegido com eletrodos E309L (3.2 mm) funciona bem. Observe que a soldagem a arco metálico protegido gera maior aporte térmico do que a soldagem TIG, sendo, portanto, menos adequada para materiais de baixa espessura.
Soldagem por resistência
O aço 410S responde bem à soldagem por pontos e à soldagem por costura — uma vantagem significativa na fabricação de escapamentos automotivos. A estrutura ferrítica garante pontos de solda consistentes, sem fragilização martensítica. É por isso que o 410S é amplamente utilizado na produção de tubos de escapamento soldados.
Guia de Seleção de Metal de Adição
| Metal de preenchimento | Classe AWS | Quando usar | Particularidades |
|---|---|---|---|
| ER309L | AWS-A5.9 | Mais comum; diferente do aço carbono ou austenítico. | Alta ductilidade, resistente a fissuras, com uma ligeira sobreposição Cr/Ni. |
| ER430 | AWS-A5.9 | Química compatível; solda da mesma cor | Estrutura ferrítica semelhante, menor ductilidade que o 309L. |
| ER410 | AWS-A5.9 | Ao combinar exatamente a química 410S | Risco de endurecimento se ocorrer absorção de carbono |
| ENiCr-3 (Liga 82) | AWS-A5.14 | Diferentemente das ligas de níquel ou juntas de alta restrição. | Excelente resistência a rachaduras, alto custo. |
Dica do comprador: Use ER309L para a maioria das aplicações. Ele oferece o melhor equilíbrio entre soldabilidade, resistência a trincas e custo. O teor ligeiramente maior de Cr e Ni em comparação com o metal base 410S não causa problemas na maioria dos ambientes de serviço.
Temperatura de pré-aquecimento e interpasse
Uma das maiores vantagens do aço 410S é que, geralmente, não é necessário pré-aquecimento . Isso elimina uma etapa demorada no processo de fabricação.
| Espessura da seção | Recomendação de pré-aquecimento | Razão |
|---|---|---|
| ≤ 3mm | Nenhum necessário | Baixa tensão térmica, seções finas resfriam uniformemente. |
| 3-6mm | Opcional 150°C | Reduz o gradiente térmico em espessuras moderadas. |
| > 6 mm | Recomendado 150-200°C | Previne fraturas frágeis em articulações espessas e restringidas. |
Temperatura entre passes: Mantenha abaixo de 150°C entre os passes de solda. Temperaturas excessivas entre passes promovem o crescimento de grãos na ZTA ferrítica, o que reduz a tenacidade.
Atenção: Nunca pré-aqueça o aço 410S acima de 425 °C. A exposição prolongada na faixa de 425 a 600 °C causa fragilização a 475 °C — uma perda permanente de tenacidade que não pode ser revertida sem um recozimento completo.
Tratamento Térmico Pós-Soldagem
Na maioria das aplicações de soldagem do aço 410S, não é necessário tratamento térmico pós-soldagem . A ZTA (Zona Termicamente Afetada) não endurece, portanto, não há necessidade de recozimento de amolecimento.
| Situação | Recomendação PWHT |
|---|---|
| Estruturas soldadas padrão | nenhuma ação é necessária |
| Soldas de seção espessa com alta restrição | Alívio de tensões a 700-750 °C, resfriamento em forno |
| Soldas sujeitas a carregamento térmico cíclico | Recomenda-se alívio de tensão entre 700 e 750 °C. |
| Soldas em ambientes com presença de H₂S (serviços com sulfeto de hidrogênio). | Alívio de tensão de 700-750°C conforme NACE MR0175 |
Ao realizar o alívio de tensões, aqueça uniformemente a 700-750 °C, mantenha nessa temperatura por 1 hora a cada 25 mm de espessura e, em seguida, resfrie em forno até abaixo de 425 °C antes de resfriar ao ar. Nunca resfrie lentamente na faixa de 425-600 °C — essa é a zona de fragilização.
Comparação de soldagem 410S vs 410
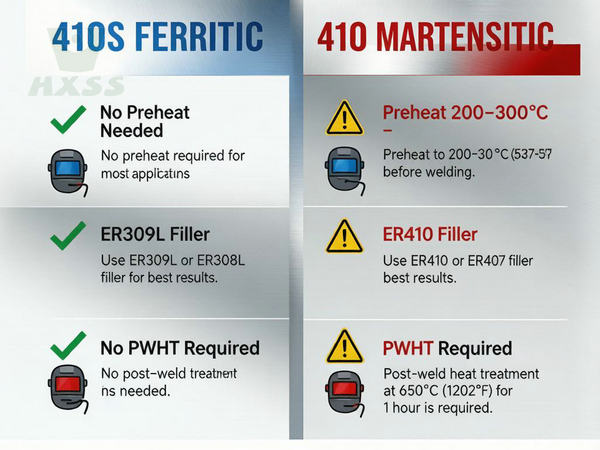
| Parâmetro de soldagem | 410S (Ferrítico) | 410 (martensítico) |
|---|---|---|
| Preaquecer | Nenhuma / 150-200°C | 250-350°C obrigatório |
| Metal de preenchimento | ER309L ou ER430 | ER410 ou ERNiCr-3 |
| Tratamento pós-soldagem | Nenhum / opcional 700-750°C | Recozimento obrigatório a 700-750°C |
| Dureza HAZ | Mantém-se macio (<89 HRB) | Endurece até HRC 40-50 |
| Risco de rachadura | Muito baixo | Alto sem procedimento adequado |
| viabilidade de reparo em campo | Boa | Difícil — requer acesso à fornalha |
| Custo total de fabricação | Abaixe | Maior (pré-aquecimento + PWHT + ciclo mais lento) |
| Aplicações típicas de soldagem | Trocadores de calor, exaustão, peças de forno | Corpos de válvulas, eixos de bombas (geralmente usinados, não soldados) |
A diferença de custo é significativa. Uma montagem soldada típica em aço 410 requer de 2 a 4 horas de pré-aquecimento e de 4 a 8 horas de recozimento pós-soldagem. O aço 410S elimina ambas as etapas, reduzindo o custo de fabricação em 20 a 30% para componentes soldados.
Defeitos comuns de soldagem e como evitá-los
1. Crescimento de grãos na ZAH
Causa: O excesso de calor faz com que os grãos de ferrita cresçam, reduzindo a tenacidade.
Correção: Utilize parâmetros de entrada de calor baixos. Limite a soldagem de passe único a 1.5-2.5 kJ/mm. Para soldas multipasse, permita que a temperatura entre passes caia abaixo de 150 °C.
2. Sensibilização (Corrosão Intergranular)
Causa: A exposição prolongada a temperaturas entre 450 e 850 °C provoca a precipitação de carboneto de cromo nos contornos de grão, esgotando o cromo e criando zonas suscetíveis à corrosão.
Correção: O baixo teor de carbono do aço 410S torna esse problema menos provável do que com o aço 410, mas ainda pode ocorrer com resfriamento muito lento de seções espessas. Utilize resfriamento rápido (jato de ar ou têmpera em água) na faixa de 850-450 °C para soldas espessas.
3. Fratura frágil sob alta restrição
Causa: Embora o aço 410S não forme martensita, sua estrutura ferrítica apresenta menor tenacidade do que os aços austeníticos. Juntas altamente restringidas com descontinuidades em forma de entalhe podem trincar sob tensão residual.
Correção: Projete as juntas para minimizar a restrição. Evite mordeduras e inclusões de escória. Esmerilhe as bordas da solda para ficarem lisas. Para soldas de seção espessa com alta restrição, aplique pré-aquecimento a 150 °C e alívio de tensões pós-soldagem a 700-750 °C.
4. Fragilização a 475°C
Causa: O uso prolongado ou o resfriamento lento entre 425 e 600 °C causam a precipitação de alfa-prima, fragilizando permanentemente o aço.
Solução: Evite exposição prolongada nessa faixa de temperatura. Caso ocorra fragilização, um recozimento completo a 780-830 °C pode restaurar as propriedades.
Aplicações de soldagem: onde o aço 410S se destaca
| Expertise | Componente | Por que 410S? | Alternativa considerada |
|---|---|---|---|
| Mercado Petroquímico | Bandejas da coluna de destilação | Soldável, resistente à oxidação até 705°C. | 410 (soldagem muito frágil), 304 (mais caro) |
| Automotiva | Coletores e tubos de escape | Soldável, resistência moderada à oxidação, baixo custo | 409 (similar), 304 (custo excessivo) |
| A geração de energia | defletores do trocador de calor | Boa soldabilidade, resistência moderada à corrosão. | 410 (necessita de tratamento térmico pós-soldagem), 316L (custo mais elevado) |
| Siderúrgicas | Tampas de caixas de recozimento | Resiste a ciclos térmicos, soldável | 410 (trincas nas soldas) |
| Processamento de alimentos | Revestimentos de tanques soldados (sem contato) | Soldável, compatível com materiais de grau alimentício, magnético | 430 (similar), 304 (não magnético) |
| Mineração | Painéis de peneiramento para processamento de minério | Equilíbrio entre abrasão e soldabilidade | 410 (mais duro, mas não soldável) |
Se a sua aplicação envolver soldagem e serviço com temperatura/corrosão moderadas, o aço 410S provavelmente será a opção mais econômica. Consulte as especificações das bobinas laminadas a frio e a quente de aço 410S para encontrar o material ideal para a sua fabricação.
Requisitos de qualidade para aço 410S soldado
Ao adquirir aço 410S para aplicações de soldagem, verifique o seguinte antes de fazer seu pedido:
| Exigência | O que verificar | Por que isso importa |
|---|---|---|
| Teor de carbono ≤0.08% | Solicite MTC, verifique o valor de C. | Maior teor de carbono = risco de martensita na ZTA (Zona Termicamente Afetada). |
| Conformidade com ASTM A240 | O MTC deve fazer referência à norma ASTM A240 / ASME SA240. | Garante que o material atenda aos padrões de vasos de pressão. |
| O acabamento da superfície | Sem camada de óxido, decapado e passivado. | A oxidação superficial causa contaminação na solda. |
| Tolerância de achatamento | Verifique o certificado da fábrica para o valor de planicidade. | Material deformado causa folgas de encaixe → defeitos de solda |
| Rastreabilidade do número de cio | Cada bobina/chapa deve ter um número de lote. | Requerido para qualificação WPS e acompanhamento da qualidade. |
| Verificação PMI | Relatório de teste XRF ou OES | Confirma que você recebeu o modelo 410S, e não o 410 ou o 430. |
Cada remessa da Huaxiao Metal inclui o Certificado de Teste de Metal (MTC) EN 10204 3.1 com análise química completa. Saiba mais em nosso guia sobre o MTC EN 10204. Também fornecemos relatórios de ensaio PMI e documentação WPS para aplicações de soldagem.
Padrões e Certificações
Normas internacionais para soldagem 410S
| Região | Padrão | Objetivo |
|---|---|---|
| USA | ASTM A240/ASME SA240 | Especificação de material para chapa/folha/bobina 410S |
| USA | AWS D1.6 | Código de soldagem estrutural para aço inoxidável |
| USA | Seção IX da ASME | Procedimento de soldagem e qualificação de desempenho |
| Europa | EN-10088 2 | Chapa/placa de aço inoxidável — 1.4000 (X6Cr13) |
| Europa | EN ISO 15614-1 | Qualificação do procedimento de soldagem |
| Europa | PT 10204 3.1 | Certificado de teste de fábrica |
| Japan | JIS G4304/G4305 | Aço inoxidável laminado a quente/frio — SUS410S |
| China | GB/T 4237/4238 | Aço inoxidável laminado a quente/frio — 06Cr13 |
Conformidade para mercados de exportação
| Mercado | Certificação | Exigência |
|---|---|---|
| União Européia | REACH / RoHS | Obrigatório para todas as importações de aço inoxidável. |
| União Européia | Marcação CE (PED 2014/68/UE) | Necessário para equipamentos pressurizados |
| América do Sul | Certificado de origem | Necessário para o desembaraço aduaneiro (tarifa preferencial do Mercosul) |
| América do Norte | MTR (Relatório de Teste de Material) | Requerido para fabricação de acordo com o código ASME. |
| Médio Oriente | API 6A / ASME B31.3 | Necessário para tubulações e equipamentos de petróleo e gás. |
Para uma comparação completa das normas internacionais de aço inoxidável, consulte nossa comparação ASTM A240 vs EN 10088 vs JIS G4304.
Obtenção de componentes soldados em aço inoxidável 410S da China
Lista de verificação para pedidos
Antes de enviar sua solicitação, prepare as seguintes informações para receber um orçamento preciso em até 12 horas:
Confirmação da classe: 410S (não 410 — especifique claramente para evitar receber material endurecível)
Formato do produto: Bobina laminada a frio / bobina laminada a quente / chapa laminada a frio / placa laminada a quente
Dimensões: Espessura × largura × comprimento (ou peso da bobina)
Acabamento superficial: 2B / BA / Nº 1 / Nº 4 (especificar para preparação de soldagem)
Quantidade: Toneladas métricas (Quantidade mínima de encomenda: 1 tonelada)
Documentação: Tipo MTC (norma EN 10204 3.1; 3.2 disponível com terceiros)
Porto de destino: Para cotação CIF/CFR
Logística de exportação
| Parâmetro | Detalhe |
|---|---|
| codigo hs | 7219.34 (laminado a frio, largura ≥600mm, 1-3mm); 7219.24 (laminado a quente, 4.75-10mm); 7220.20 (largura <600mm) |
| MOQ | 1 tonelada métrica |
| Tempo de espera | 7 a 15 dias para material em estoque; 25 a 35 dias para nova produção. |
| Embalagens | Palete de madeira com cintas de aço; papel impermeável + filme plástico; dessecante para transporte marítimo. |
| Termos de negociação | FOB Xangai / CIF / CFR / DAP (conforme preferência do comprador) |
| Termos de pagamento | Transferência bancária (30% de entrada, 70% contra cópia do conhecimento de embarque); Carta de crédito à vista para pedidos acima de US$ 50,000. |
| +86-13761906384 (resposta em até 12 horas, incluindo fins de semana) |
Por que os compradores escolhem o 410S da Huaxiao Metal?
Verificação de qualidade: 100% dos testes PMI são realizados em cada remessa — você recebe 410S, não 410 ou 430.
Documentação completa: EN 10204 3.1 MTC + relatório PMI + relatório dimensional incluído em cada pedido.
Suporte à soldagem: Podemos fornecer documentação WPS/PQR para sua equipe de fabricação.
Disponibilidade em estoque: mais de 1,000 toneladas de aço 410/410S em bobinas, chapas e placas.
Experiência em exportação: Enviamos para mais de 50 países, incluindo Brasil, Alemanha, Itália, Espanha, Chile e Colômbia.
Resposta em 12 horas: Orçamentos enviados em até 12 horas, incluindo fins de semana para pedidos urgentes.
Rastreabilidade do lote: Número do lote registrado para pedidos repetidos — correspondência dimensional de ±0.01 mm
Perguntas frequentes
É possível soldar aço inoxidável 410S sem pré-aquecimento?
Sim. O aço inoxidável 410S é um aço ferrítico que geralmente não requer pré-aquecimento para seções finas (<3 mm). Para seções mais espessas (≥3 mm) ou juntas com alta restrição, recomenda-se um leve pré-aquecimento de 150-200 °C para reduzir a tensão térmica e evitar fraturas frágeis.
Qual metal de adição devo usar para soldar aço 410S?
O AWS E/ER 309L é o metal de adição mais comumente recomendado para o aço 410S, proporcionando boa ductilidade e resistência à fissuração. Para obter a mesma composição química, podem ser utilizados os metais de adição AWS E/ER 410 ou 430. Para soldagem de aços dissimilares, como aço carbono ou aços austeníticos, o 309L é o preferido.
O aço 410S precisa de tratamento térmico após a soldagem?
Na maioria dos casos, o aço nº 410S não requer tratamento térmico pós-soldagem obrigatório, pois não endurece na zona afetada pelo calor. Para soldas com alta tensão ou em seções espessas, um alívio de tensões opcional a 700-750 °C, seguido de resfriamento lento, pode melhorar a ductilidade.
Por que o aço 410S é mais fácil de soldar do que o aço 410?
O aço 410S possui um teor de carbono ≤0.08%, o que o mantém ferrítico mesmo após resfriamento rápido a partir das temperaturas de soldagem. O aço 410 possui de 0.08% a 0.15% de carbono, fazendo com que a zona afetada pelo calor forme martensita dura e quebradiça, que trinca facilmente. É por isso que o aço 410 requer pré-aquecimento (250-350 °C) e recozimento pós-soldagem, enquanto o aço 410S normalmente não necessita desses procedimentos.
Quais os melhores métodos de soldagem para o aço 410S?
A soldagem GTAW (TIG) é recomendada para passes de raiz e trabalhos de precisão. A soldagem GMAW (MIG) oferece alta produtividade para passes de enchimento. A soldagem SMAW é indicada para reparos em campo. A soldagem por resistência (ponto e costura) também é adequada para chapas finas de aço 410S. Princípio fundamental: manter a entrada de calor baixa para evitar o crescimento excessivo de grãos.
O aço 410S permanece magnético após a soldagem?
Sim. O aço 410S é magnético em todas as condições — antes, durante e depois da soldagem. Isso ocorre porque ele possui uma microestrutura ferrítica que permanece estável mesmo após ciclos térmicos. Se a sua aplicação exigir propriedades não magnéticas, considere aços austeníticos como o 304 ou o 316L.
Qual é a temperatura máxima de serviço para componentes soldados em aço 410S?
O aço 410S resiste à oxidação continuamente até 705 °C (1300 °F) e intermitentemente até 811 °C (1500 °F). Acima de 1093 °C (2000 °F), ocorre fragilização. Para componentes soldados em serviço de alta temperatura, mantenha a temperatura de operação abaixo de 705 °C para garantir confiabilidade a longo prazo.
Posso obter o certificado de qualidade de material (MTC) e as especificações do procedimento de soldagem para o aço 410S da Huaxiao Metal?
Sim. Cada remessa de aço 410S da Huaxiao Metal inclui o Certificado de Teste de Fábrica EN 10204 3.1 com composição química e propriedades mecânicas. Também podemos fornecer relatórios de teste PMI, relatórios de teste de dureza e certificados de inspeção dimensional. Para componentes soldados, fornecemos a documentação WPS/PQR mediante solicitação.
Conclusão
O aço inoxidável 410S é a escolha inteligente para qualquer aplicação que exija soldagem. Sua estrutura ferrítica elimina o pré-aquecimento, o recozimento pós-soldagem e os riscos de fissuras que tornam o 410 difícil e caro de fabricar. Ao escolher o 410S para componentes soldados — trocadores de calor, sistemas de exaustão, peças de fornos, equipamentos petroquímicos — você reduz o custo de fabricação em 20 a 30%, mantendo uma boa resistência à corrosão e à oxidação até 705 °C.
A chave para o sucesso de um projeto com aço 410S é a aquisição de material com baixo teor de carbono comprovado (≤0.08%) e documentação completa. Na Huaxiao Metal, cada remessa de aço 410S inclui verificação PMI, certificado EN 10204 3.1 MTC e rastreabilidade do número de lote. Explore as especificações de nossas bobinas laminadas a frio , bobinas laminadas a quente , chapas laminadas a frio e placas laminadas a quente de aço 410S.